一副密封副选错材料,代价不只是这一只接头的钱。三个月后又漏,拆一次装一次,产线停半天,算下来比当初选贵一档的材料贵得多。这种事我们碰过不止一次。
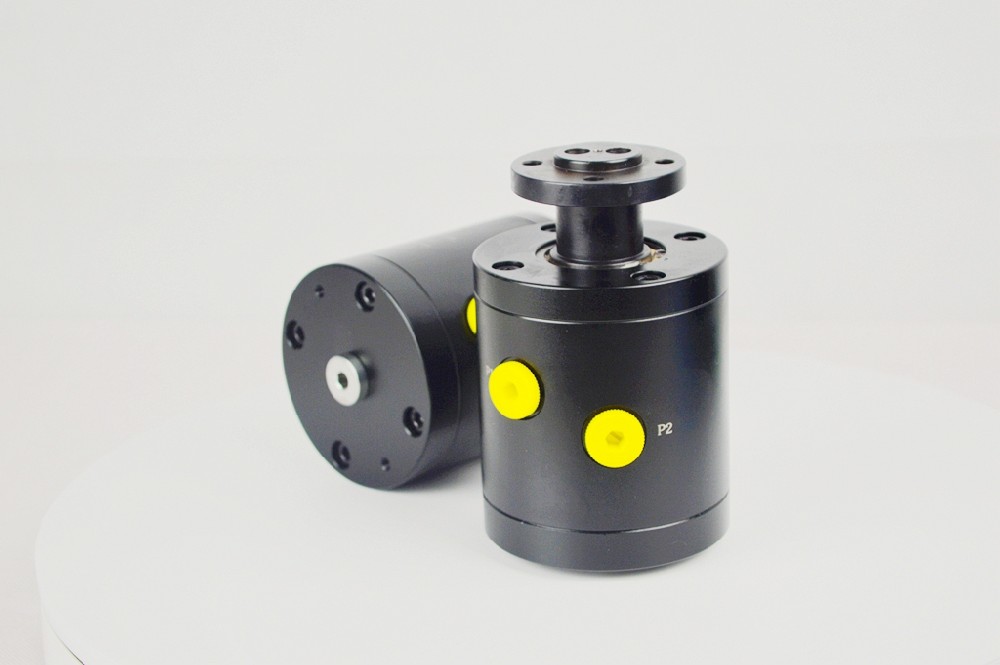
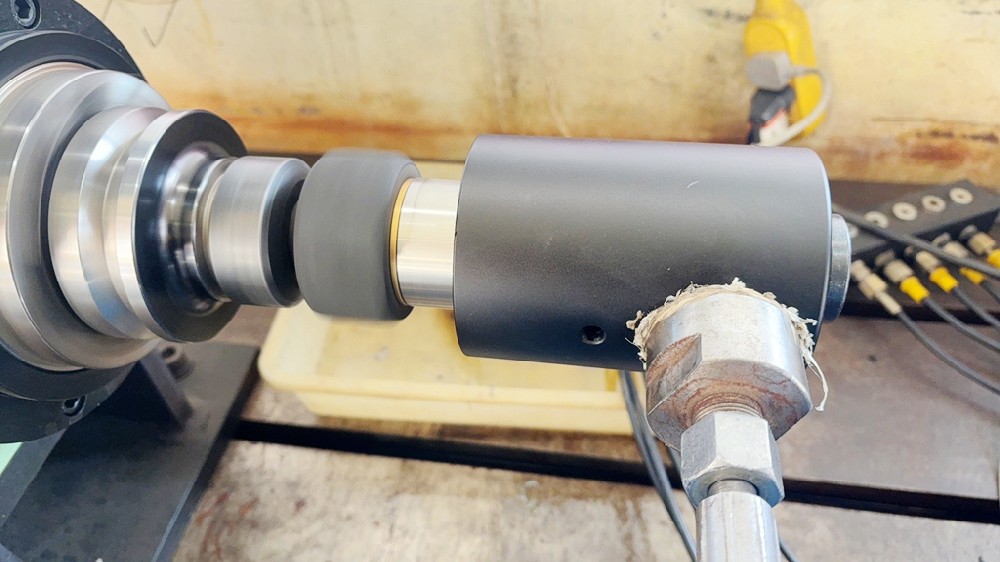
德威迩立车夹具间隙密封旋转接头实拍(一)
旋转接头里真正干活的就是那一对摩擦面。壳体、轴承、弹簧补偿都是配角。压力、温度、转速、清洁度,全都落在这两个面上。材料怎么配,值得单独说清楚。
做到 138 MPa 的接头,密封副基本只能用碳化硅。原因不复杂:压力上来以后密封面比压跟着上来,软材料会被挤出接触区,端面边缘先塌。碳化硅硬度高,再配平衡式结构把比压压下来,才扛得住。
中低压、高温的场合反过来。导热油 180-320℃ 这一段,碳化硅本身没问题,但对磨的金属环容易热变形,反而石墨配硬化面更稳。
石墨自润滑,摩擦系数低,短时间缺液也不至于抱死,这是它在导热油工况站得住的原因。缺点是强度和韧性都低,介质里有硬颗粒时,颗粒会嵌进石墨面,然后像砂轮一样把对磨的金属环磨掉。
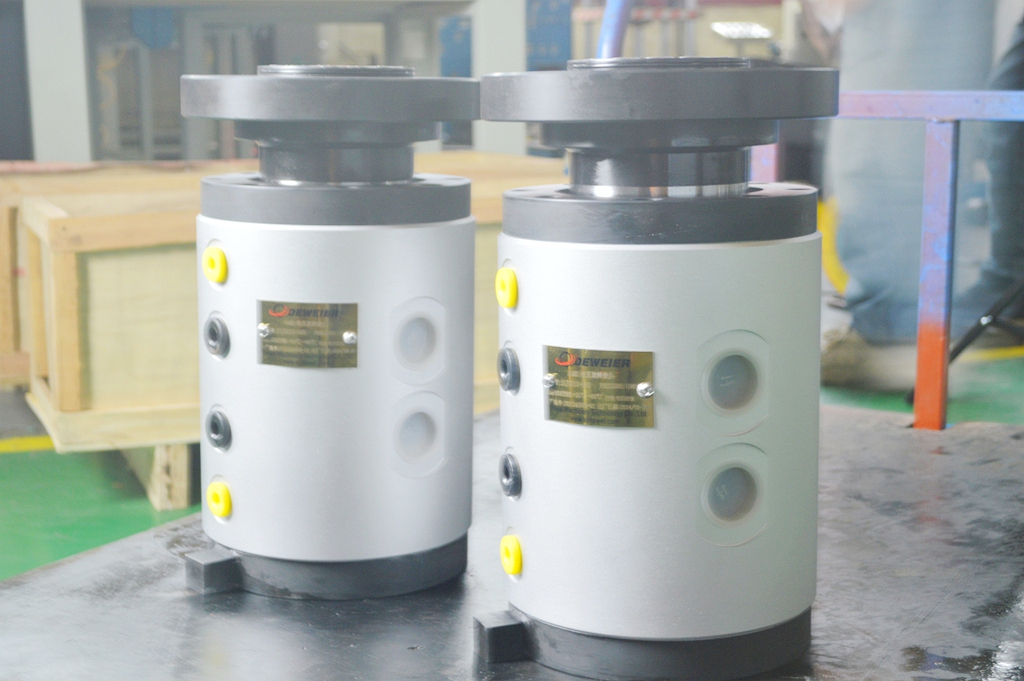
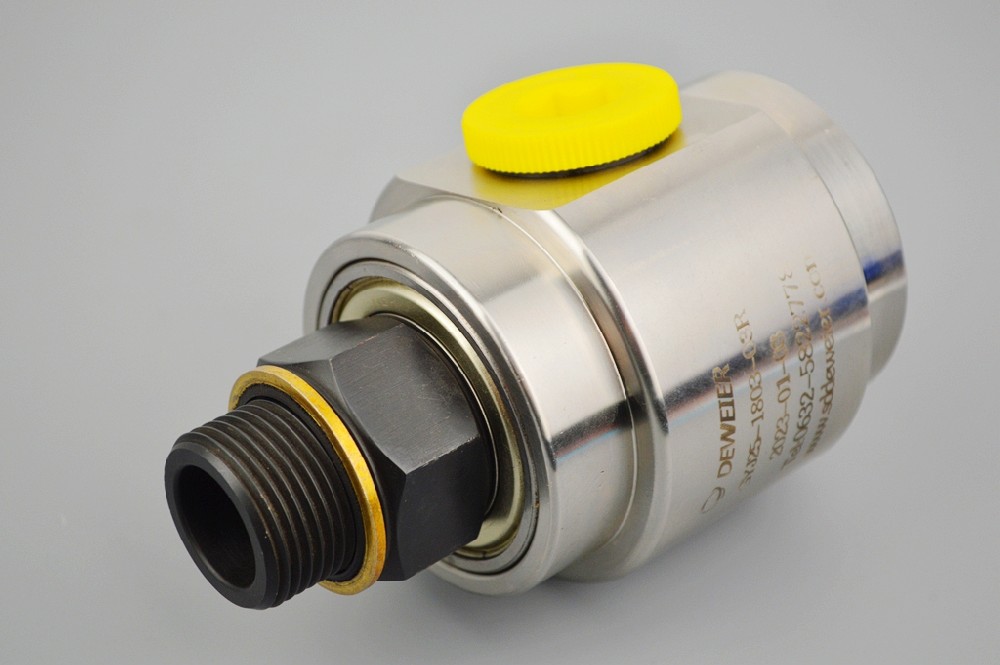
德威迩间隙密封旋转接头实拍(二)
我们见过含氧化铁皮的水配石墨副,两个月密封面就出放射状沟。换材料之前先把过滤加上,100-200 微米,这一条比换材料便宜。
烧结碳化硅硬度高、耐磨、几乎不受酸碱影响,高压水和液压工况基本是首选。常见配对是碳化硅对碳化硅,也有碳化硅对石墨的:前者抗冲蚀好,后者跑合快、抗干磨稍好一点。
它不是万能的。碳化硅脆,抗冲击和抗热震都一般,水锤打得狠、或者冷热交替频繁的位置会崩边。崩边不是磨出来的,是打出来的,看密封面边缘的缺口形状就能分出来。
填充聚四氟乙烯几乎耐所有酸碱和有机溶剂,摩擦系数低,价格也不算高。但耐磨性和耐温上限都不如石墨、碳化硅,长期使用一般控制在 200℃ 以内,而且冷流蠕变明显,弹簧补偿跟不上就会渗漏。
它适合的是腐蚀性介质、常温到中温、压力不高的场合。纯水、弱酸碱、药液这类用它性价比高。拿它去顶导热油或者高压水,寿命一定打折。
第一步看介质和温度。导热油 180-320℃ 走石墨配硬化面;含酸碱的走填充PTFE;中温中压的清水两种都行,看预算。
第二步看压力。20 MPa 往上就别考虑软材料,直接碳化硅。压力不算高但冲击大的,碳化硅对石墨比硬对硬更耐震。
第三步看清洁度。介质带颗粒的,硬对硬、过滤、冲洗三样缺一不可。只换材料不加过滤,等于把新密封副送进去磨。
石墨副用在带颗粒的水里,密封面出现从内径往外的放射状沟,泄漏量慢慢涨,不是突然漏,容易被忽略,等到发现时金属环已经磨下去一层。
填充PTFE 用在 250℃ 的导热油上,头两个月正常,之后端面开始蠕变,弹簧补偿量吃光了就渗,拆开看不到明显磨损,只是密封面变形发亮。
碳化硅用在除鳞这类有水锤的管路上,密封面边缘崩小块,运行时有轻微异响,泄漏是间歇的,时漏时不漏。这种情况换同规格的新件还会再崩,得从水锤上找原因。
介质名称和浓度、最高工作温度、最高压力含峰值、介质里有没有颗粒。这四项给全,密封副基本能一次配准。给不全,只能按最保守的配,成本上去了,效果还未必对。
产品可以看旋转接头系列,高压工况看高压旋转接头,密封副要单独配的走非标定制。
相关阅读:导热油辊筒的接头,坏在停机和开机那两次 · 注塑机转盘的水接头,转速不高,问题多在密封 · 旋转接头日常维护保养的六个要点
2026-11-18
义项机械科技公司概述枣庄市德威迩机械科技有限公司(简称“德威迩”,品牌标识DEWEL)成立于2010年5月19日,位于山...
2026-11-17
标准与认证落到采购上:GB/T、JB/T 写进验收条款,ISO 9001 管过程(2013 年取得),CCS 型式认可管...
2026-11-13
石墨、碳化硅、填充PTFE三种旋转接头密封材料怎么分。按压力、温度、介质清洁度三步定,附几种配错之后的表现和过滤精度建议...
2026-11-11
同批接头寿命差三倍,差别在停机那几分钟。漏了先查哪里、密封面看三样、导热油怎么停泵,还有哪些活现场干不了。
2026-11-09
选型表就那么几栏,介质、口径、转速、压力、温度,压力和转速最容易拍脑袋填。逐项说清怎么报、报错了会怎样。
2026-10-28
德威迩于洋总经理参与JB/T 8725-2026旋转接头行业标准修订,介绍修订涉及的分类、技术要求与检验规则变化,以及对...


