同一批接头,装在两台一样的设备上,一台跑了四年还在用,另一台十个月就漏。拆开对比,前者密封面是均匀的镜面,后者一圈偏磨,边上还挂着干涸的油泥。差别不在产品,在停机那几分钟怎么处理。
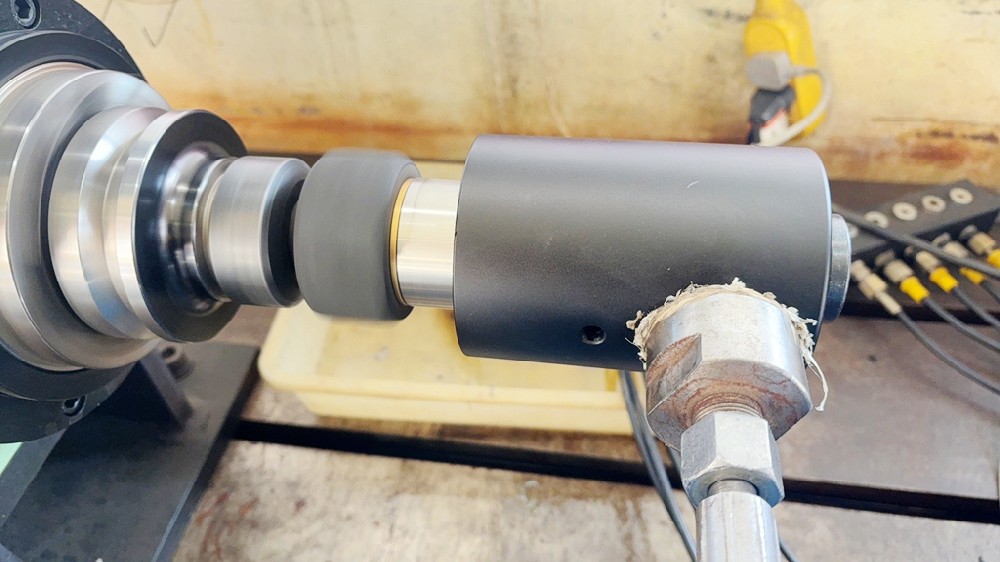
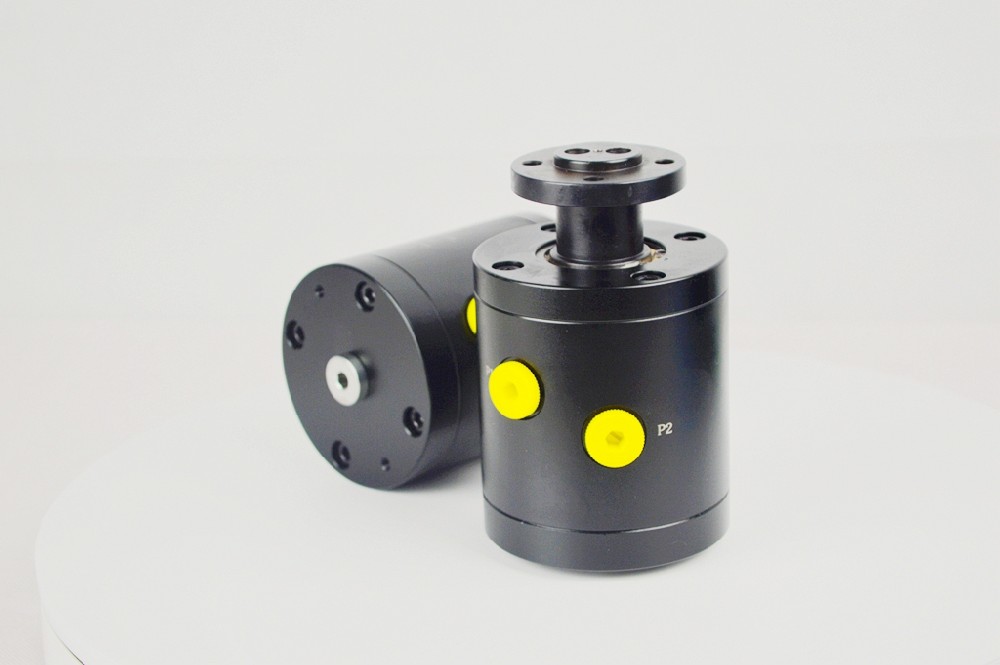
德威迩旋转接头出厂测试实拍(一)
保养说到底就几个动作,难的是有人真去做,而且做对地方。
渗漏只是一个结果。密封面磨损、O 圈老化、轴承间隙变大导致端面跳动,都会表现成漏。不查原因直接换件,装上去能好一阵,过两个月照旧。先看漏的位置:从端面渗出来,问题在密封副;从壳体接缝出来,多半是辅助密封圈;从轴伸处出来,要查轴承。
划伤、沟槽、偏磨。划伤是硬颗粒进了密封面。沟槽呈放射状,说明有磨粒持续通过。偏磨是一侧比另一侧深,指向安装不同轴,或者轴承已经松了。
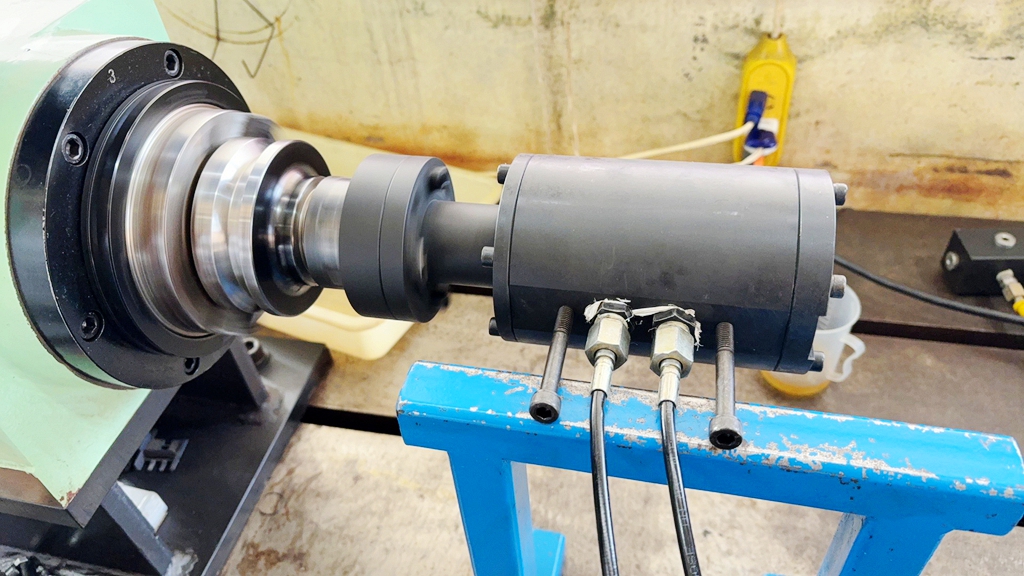
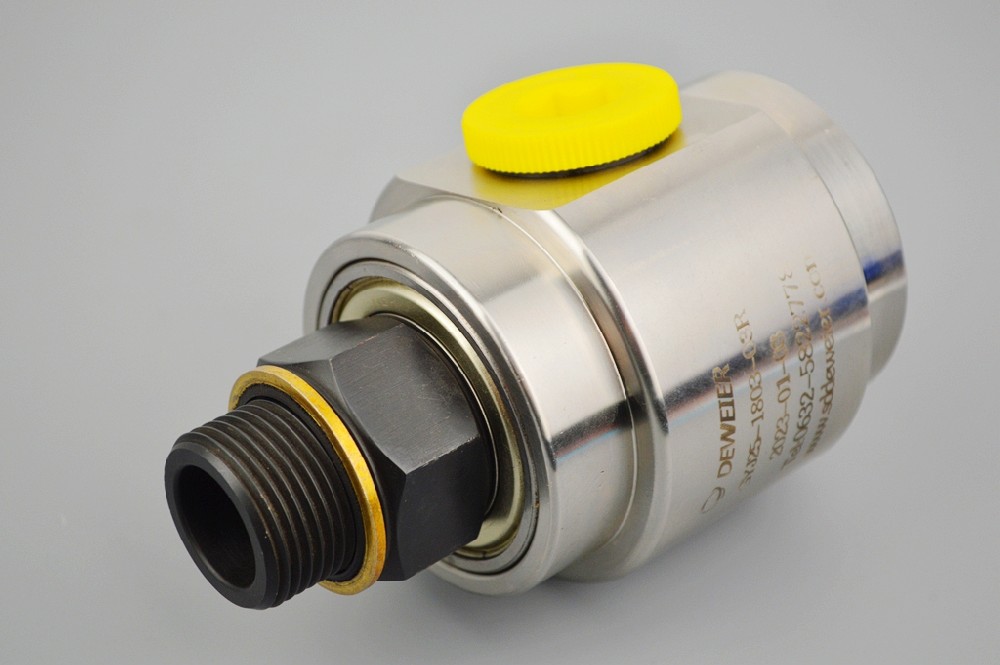
德威迩旋转接头出厂测试实拍(二)
拆检时密封面别用棉纱擦,纤维会挂在划痕里,装回去就是新的磨料。用干净的纸或者无绒布,看一眼就装袋,别敞着放。
这三种处理方式完全不同。第一种查过滤,第二种查介质清洁度和冲洗,第三种必须重新对中。搞错方向,换三次密封件也还是漏。
大家都盯密封,轴承往往跑到异响才被想起来。主轴中心出水的接头最高能到 30000 RPM,这个转速下润滑脂寿命按小时算,不按年算。巡检摸壳体,温升比环境高 15℃ 以内正常,超过 25℃ 就要查润滑脂和预紧。
轴承一旦点蚀,旋转阻力变大,端面贴合压力不稳,密封面跟着加速磨损。两边互相拖累,只修一头,另一头很快又出问题。
180 到 320℃ 的导热油工况,最伤接头的不是运行,是停机。泵一停,管路里几百公斤热油不流动,密封面附近局部结焦,结成一层硬壳。下次开机,硬壳被碾碎,密封面就拉出沟。
顺序是先切热源,用循环泵继续走半小时到一小时,温度降到 100℃ 以下再停泵。开机反过来,缓慢升温,别一上来就满负荷。这条我们跟客户讲过很多次,真做到的不到一半。
焊渣、铁屑、密封胶碎屑,新装的管路里都有。安装前用压缩空气吹,有条件再用介质冲一遍,过滤器装在前端。介质里的固体颗粒是密封面早期磨损最主要的来源,比压力和温度的影响都直接,也最容易被当成小事放过。
安装日期、介质温度、泄漏速度的变化。前两个定基准,第三个看趋势。泄漏从每分钟几滴变成连续细流,通常意味密封副寿命到底了,这时候安排计划停机,比等它突然喷出来强。
台账不用做得多漂亮,一张表就行,关键是每次停机都记,别事后凭印象补。补出来的日期和温度,看趋势的时候没用。
多路介质、多个工位的设备,用 多工位旋转接头 把几路并到一个壳体,接口少了,点检点也少。高压工况用的 高压旋转接头,拆检前必须泄压到零,带压拆是现场事故最常见的来源,这条没有例外。两路介质互相不能串的,还是用 双回路旋转接头 分开走,检修时也不用整机停。
密封面研磨、轴承压装、动平衡校正,这些要在设备和检具上做。现场拿砂纸磨两下只会更糟,磨出来的平面看着亮,实际上中间凹,装上去漏得更快。判断标准很土:指甲能挂住的沟槽,研磨也救不回来,直接换件。省下的备件钱,抵不上一次非计划停机。
如果同一台设备反复在同一个位置失效,那就不是保养问题,是选型或者安装的问题。把介质、温度、压力峰值、转速记全,找厂家重新核一遍,比接着换件划算。
相关阅读:五个参数里,最容易填错的是压力和转速,密封材料怎么选:石墨、碳化硅与填充PTFE,导热油辊筒的接头,停机方式比选型更要紧
2026-11-18
义项机械科技公司概述枣庄市德威迩机械科技有限公司(简称“德威迩”,品牌标识DEWEL)成立于2010年5月19日,位于山...
2026-11-17
标准与认证落到采购上:GB/T、JB/T 写进验收条款,ISO 9001 管过程(2013 年取得),CCS 型式认可管...
2026-11-13
石墨、碳化硅、填充PTFE三种旋转接头密封材料怎么分。按压力、温度、介质清洁度三步定,附几种配错之后的表现和过滤精度建议...
2026-11-11
同批接头寿命差三倍,差别在停机那几分钟。漏了先查哪里、密封面看三样、导热油怎么停泵,还有哪些活现场干不了。
2026-11-09
选型表就那么几栏,介质、口径、转速、压力、温度,压力和转速最容易拍脑袋填。逐项说清怎么报、报错了会怎样。
2026-10-28
德威迩于洋总经理参与JB/T 8725-2026旋转接头行业标准修订,介绍修订涉及的分类、技术要求与检验规则变化,以及对...


