一台压延机的导热油接头,装上四个月开始滴油。拆开看,密封面不是磨薄的,表面糊了一层黑褐色结焦,结焦掉渣之后把对面拉出一道道沟。这种情况换密封件没用,得改停机程序。
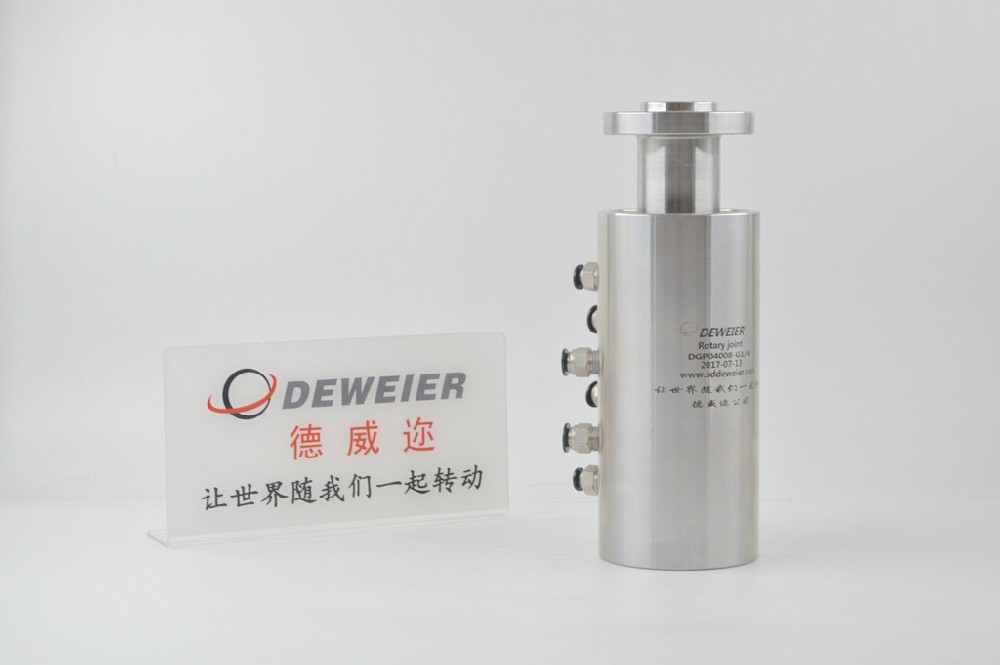
德威迩多通路旋转接头产品实拍(一)
导热油辊筒这类设备,温度高、连续转、停一次代价大。接头坏掉的路径跟冷却水不一样:冷却水是磨,导热油多半是先结焦,再拉伤。
导热油加热辊筒,典型油温 180-320℃。设备铭牌上写的是设计温度,实际进油温度要看锅炉设定和管路保温,两者差 20-30℃ 很常见。选型按实测的最高进油温度报,不要按铭牌报。
差这二三十度,密封材料就落到另一档。石墨本身到 300℃ 以上还能用,但配套的辅助密封圈、弹簧、润滑脂都得跟着换牌号,只换密封环解决不了问题。
压延、层压这类设备转速不高,多在几十到几百 RPM,动平衡不是主要矛盾,连续运行下的密封磨损才是。高速干燥辊筒另说,得按转速重新校核。
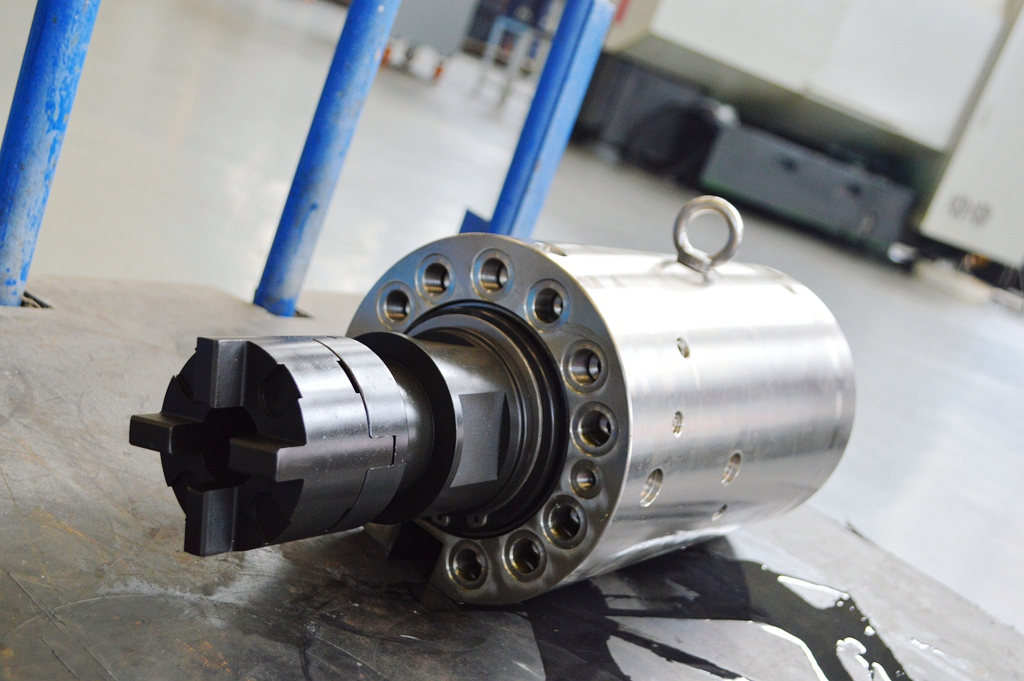
德威迩多通路旋转接头产品实拍(二)
口径按导热油循环流量算,油路流速一般压在 1-2 m/s。流速取高了内腔冲刷加剧,尤其油里带结焦颗粒时;取低了接头体积和成本都上去。看管路上是 DN50 就订 DN50 的接头,是现场最常见的错。
最常见的是两端各一只单通道,一进一出,热油从一头进内腔,换热完从另一头回锅炉。结构简单,检修也方便。
一端空间不够、或者老设备改造只在单侧接管,就得用双回路,内外通道同轴布置,进油回油在一个壳体里分开走。这种结构对同轴度和密封要求高一些,价格也高一截。
老图纸上的配置不一定合适。我们见过原设计两端各一只单通道,实际一端紧贴机架根本没有拆卸空间,每次换密封要停半条线。改造时顺手改成单侧双回路,后面省很多事。
耐温、抗结焦、磨损补偿,缺一样都撑不久。
结构上用球面配石墨环,球面能自适应微小的角度偏差,金属件热膨胀不一致时不会一边压死一边张开。平衡式设计把介质压力引到背面抵消一部分,密封面比压降下来,磨损速度跟着降。
弹簧补偿平时不显眼,密封面磨掉几十微米之后全靠它继续贴合。弹簧被结焦卡住,补偿就失效,接下来就是漏。所以密封腔要能拆开清,选型时问一句这个腔体好不好清理,比问一堆参数有用。
现场反馈的早期泄漏,复盘下来接头本身质量问题的比例不高。多是三种:辊筒和接头不同心,硬管直连把管路应力顶到法兰上,支架固定过紧把补偿量锁死。
做法不复杂。接头后端接一段金属软管或者挠性管,让它跟着辊筒自由浮动。安装时校核同心度,别靠螺栓硬拉对中,拉过来的应力都会落在密封面上。法兰面清理干净,扭矩按图纸给,不是越紧越好。
停机时管路里的油不循环,辊筒余温还在,密封面附近那点油就被烘着,几个小时结一层焦。下次开机,这层焦被碾碎,变成磨料。
正确做法是停机前先用冷油循环把温度降下来,降到 100℃ 以下再停泵;开机缓慢升温,别一上来就满负荷。骤冷骤热还会让石墨环开裂,裂口一般在密封面边缘,不是磨出来的。
辊筒内部带虹吸管、要同轴多通道、安装尺寸卡在老设备里,这几种情况标准系列都对不上。可以按图做,通径从 DN6 到 DN350 都覆盖,图面上标清接口、转速、油温和流量就行。
常规选型先看旋转接头系列,单侧进出油的看双回路旋转接头,尺寸特殊的走非标定制。
相关阅读:注塑机转盘的水接头,转速不高,问题多在密封 · 密封面选材料:石墨怕颗粒,碳化硅怕崩边 · 加工中心主轴中心出水旋转接头的应用解析
2026-11-18
中央回转接头在挖掘机、起重机和高空作业平台上的失效位置不一样。油道数量、防尘与25到35 MPa耐压怎么按机型取舍,这篇...
2026-11-16
除鳞工况是高压、水里带颗粒、水锤冲击三件事叠一起。压力按峰值定,口径按喷嘴流量反算,密封和冲洗怎么配,坏了怎么从密封面反...


