去年一台六工位转盘注塑机,水接头半年换了三次密封,车间一直认为是密封件质量不行。第三次我们过去拆开,密封面上全是细密的同心圆划痕,进水软管里倒出一把水垢渣。问题不在密封件。
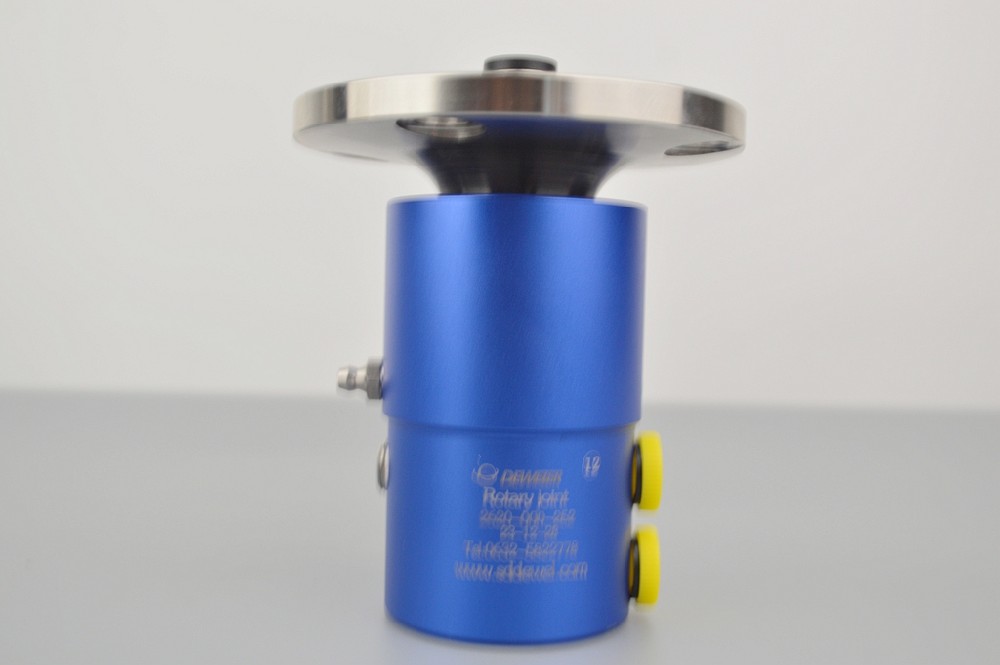
德威迩 2620 系列气液双回路旋转接头实拍(一)
转盘机的冷却水接头,多数人按机床那套思路选,先看转速、再看压力。这两项在这类设备上都不算苛刻,真正麻烦的在水路数量和安装上。
转盘转速通常 1-10 RPM,比车床、离心机低两个数量级。低速不用校核动平衡。但换来另一个麻烦:密封面长期在很小的一段角度内往复微动,水里的钙镁离子容易在密封边缘结垢,再被碾进摩擦面。
所以这类工况的选型重点不在转速上限,在多通路集成和密封的长期稳定性。拿高速主轴的经验套过来,方向就偏了。
型芯一路、型腔一路,滑块和热流道再各一路,两板模一般 2-4 条。围着转盘装四只单通道接头,管路绕成一团,接头数量翻四倍,泄漏点也翻四倍,点检还得钻到转盘底下去。
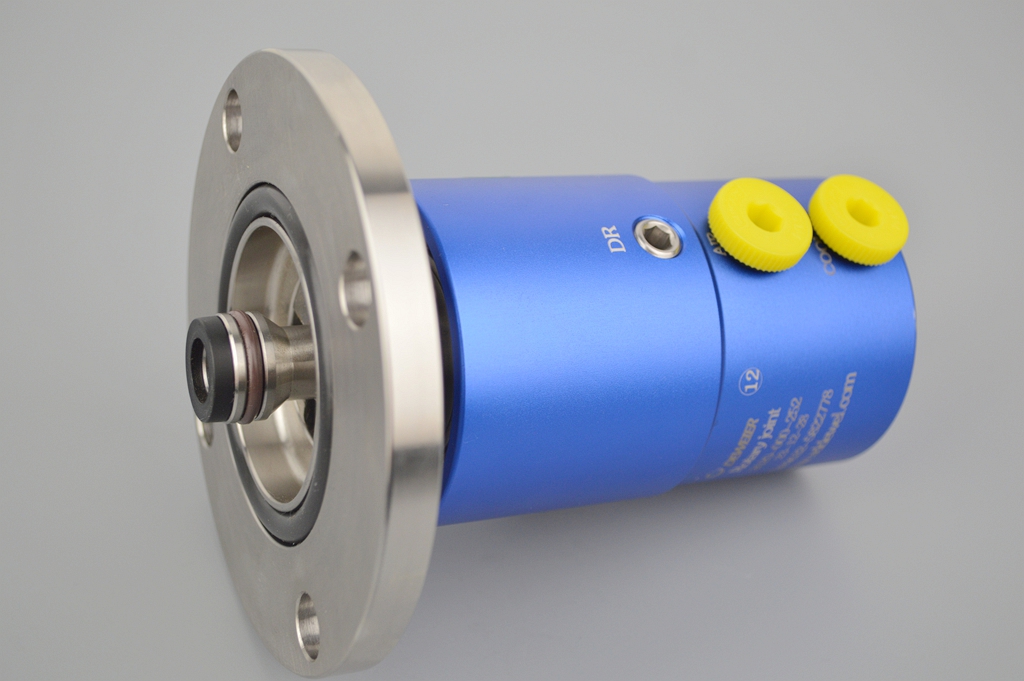
德威迩 2620 系列气液双回路旋转接头实拍(二)
双回路把一个壳体内的两组水路同轴布置,管路接口从四条降到两条。转盘中心的可用空间也腾出来。复杂模具,或者还要同时供液压油的,我们一般建议走多通路定制,水路和油路各走各的,避免串压。
常规模具冷却水 10-90℃,接了模温机的能到 120℃ 上下。系统压力 0.3-1.0 MPa,看着不高。耐温等级要按模温机最高设定温度再加 20% 余量定,耐压等级要按水泵的截止压力定,不是按生产时的表压定。泵关阀那一瞬间,表上会跳一下。
实际配下来,普通冷却水 DN15-DN40、1.6 MPa 等级就够,余量还留着。德威迩整系列覆盖 DN6-DN350、最高 138 MPa,不是非要往大往高选。选大了体积、重量、成本都上去,转盘中心那点地方还装不下。
冷却水几乎没有润滑性,还带水垢和管道锈渣。密封副一般配浸渍石墨对不锈钢硬化环,石墨自润滑,瞬时缺液也不至于咬死。轴承用成对角接触球轴承,留游隙补偿,把转盘的安装偏差吸收掉。
材料只是底线。进水侧加一道 60-80 目的过滤器,比换什么材料都管用。前面那台机清完软管、加上过滤器,同一批密封件用到现在一年多没动过。
接头壳体固定死,只让心轴跟着转。图纸写浮动安装,现场常被支架顶死或者干脆焊住,补偿量一锁,密封面受力不均,跑几千小时就偏磨。
进水口和管路之间留一段软管,别硬管直连。硬连接会把管路应力和转盘的热胀冷缩一起传到密封面上。开机先通水排气,确认不渗漏再联动转盘,空转几分钟就够把密封面烧黑。
每 500 运行小时看一次渗漏、摸一次壳体温度;每季度清一次滤芯;软管两年一换,不管坏没坏。这三件做到,这类接头免检修跑 12 个月以上不难。
询价一次给全:转盘转速、水路数量和各自介质、模温机最高温度、泵的截止压力、安装空间与接口尺寸。结构可以看双回路旋转接头,路数再多走多工位旋转接头,中心空间不够的按图做非标定制。
2026-11-18
中央回转接头在挖掘机、起重机和高空作业平台上的失效位置不一样。油道数量、防尘与25到35 MPa耐压怎么按机型取舍,这篇...
2026-11-16
除鳞工况是高压、水里带颗粒、水锤冲击三件事叠一起。压力按峰值定,口径按喷嘴流量反算,密封和冲洗怎么配,坏了怎么从密封面反...


