有台卧加,中心出水接头换了三次,最短那次只用了两个月。每次拆下来,密封面都是一圈细沟槽,方向沿着旋转切线。看着像密封材料选错了,实际是切削液里的铸铁粉末没滤干净,压力一高就往密封面上挤。
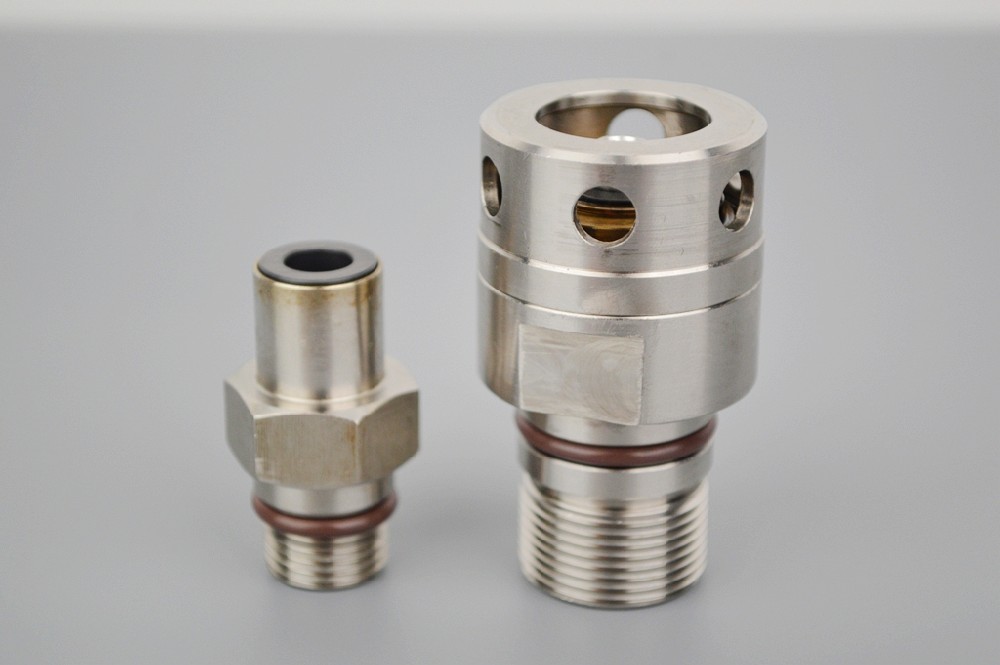
德威迩 1121 中心出水旋转接头产品实拍(一)
这类工况看着简单,一根管子把切削液送进转起来的主轴。真装上,压力、转速、过滤是绑在一起的三件事,动一个,另外两个都得重算。
切削液从泵站出来,经过过滤进旋转接头,穿主轴芯轴,从刀具内冷孔喷到切削区。接头装在主轴尾端,跟着主轴一起转,静止那一侧接软管。所有压力都压在密封副上,所有转速都由内部轴承扛着。
普通内冷加工,2 到 7 MPa 够用。深孔钻、枪钻、钛合金和高温合金这类材料,通常要 10 MPa 以上,有的到二十几 MPa。压力上去,密封比压和端面温升跟着上去,同样的结构不能简单放大就用。
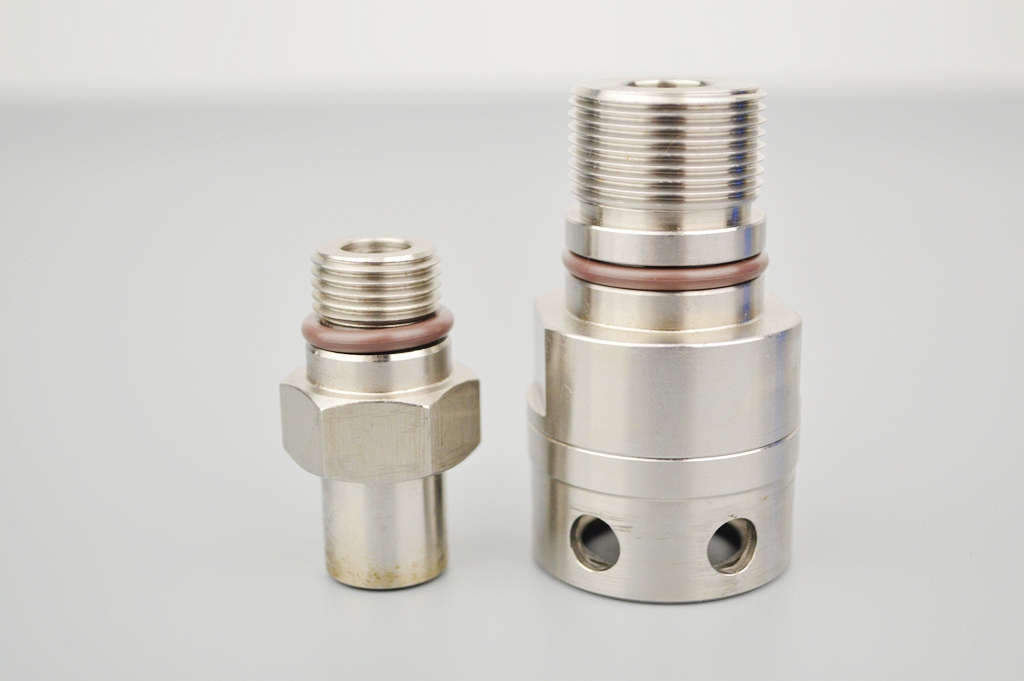
德威迩 1121 中心出水旋转接头产品实拍(二)
高压系列我们做到 138 MPa,那是给清洗、除鳞、压裂这类的,不是给机床的。中心出水硬选到那个压力段没意义,主轴接口和法兰也扛不住。泵出口压力表的读数跟接头处的实际压力差一个沿程损失,长管路差 0.3 到 0.5 MPa 很常见,报参数按接头位置算。
接头跟主轴同步转,主轴最高 12000 RPM,接头就按 12000 RPM 校核,不能按常用的 8000 填。高速下动平衡差几克,振动会直接传到密封面。系列里最高支持 30000 RPM,但那是特定通径和结构下的值,DN10 和 DN25 能跑的转速不是一回事。
现场判断有个笨办法,摸壳体。连续跑两个小时,壳体比环境高 15℃ 以内算正常,烫手就是轴承或者密封在发热,先降转速,再谈别的。
水基切削液里有细切屑、砂轮灰、添加剂析出物。密封面是硬对硬贴合,颗粒进去就是磨料。我们一般要求在接头入口前加一级过滤,100 到 200 微米,精加工可以到 50 微米,滤芯按周检查,别等堵了才换。切削液浓度也按兑水比调,浓度低了润滑不够,密封面等于干磨。
还有个常被忽略的点。停机后管路里的切削液不流动,切屑沉在接头附近,下次开机第一股水把沉渣全带进密封面。管路走向尽量别在接头前面形成低点。
接头和主轴尾端的同轴度,百分表打一圈控制在 0.02 mm 以内。超了,内部轴承承受附加弯矩,跑几千转就开始有异响,再跑一阵密封面偏磨。连接软管要留弯曲余量,别用硬管直接顶住壳体,装配应力全落在轴承上。
接头装在主轴尾端,周围往往还有别的管线,拆装空间要提前量。扳手伸不进去,现场就容易拿管钳硬拧,壳体拧变形了再回头找原因就晚了。
同一根主轴上既有内冷切削液,又有液压夹具或者中心出油,两条通道压力差很大,串压会让夹紧力飘。这种场合用 双回路旋转接头,两路各自独立密封。只有冷却一路,没必要为这个多花钱。
主轴尾端只剩 80 mm 空间,刀具内冷流量又要 40 L/min,标准型号排不进去,就走 非标定制,把主轴图面、接口尺寸、转速、压力一并给全。结构参数可以看 主轴中心出水旋转接头 的产品页。
我们不建议先买一个便宜的试,坏了再换好的。中心出水接头拆装一次要停机半天,密封面拆开就报废,试错的成本比差价高得多。真要试,先确认过滤和同轴度这两项,不然换什么型号都一样短命。
相关阅读:五个参数里,最容易填错的是压力和转速,旋转接头保养,哪些检查是真有用的,导热油辊筒的接头,停机方式比选型更要紧
2026-11-18
中央回转接头在挖掘机、起重机和高空作业平台上的失效位置不一样。油道数量、防尘与25到35 MPa耐压怎么按机型取舍,这篇...
2026-11-16
除鳞工况是高压、水里带颗粒、水锤冲击三件事叠一起。压力按峰值定,口径按喷嘴流量反算,密封和冲洗怎么配,坏了怎么从密封面反...


