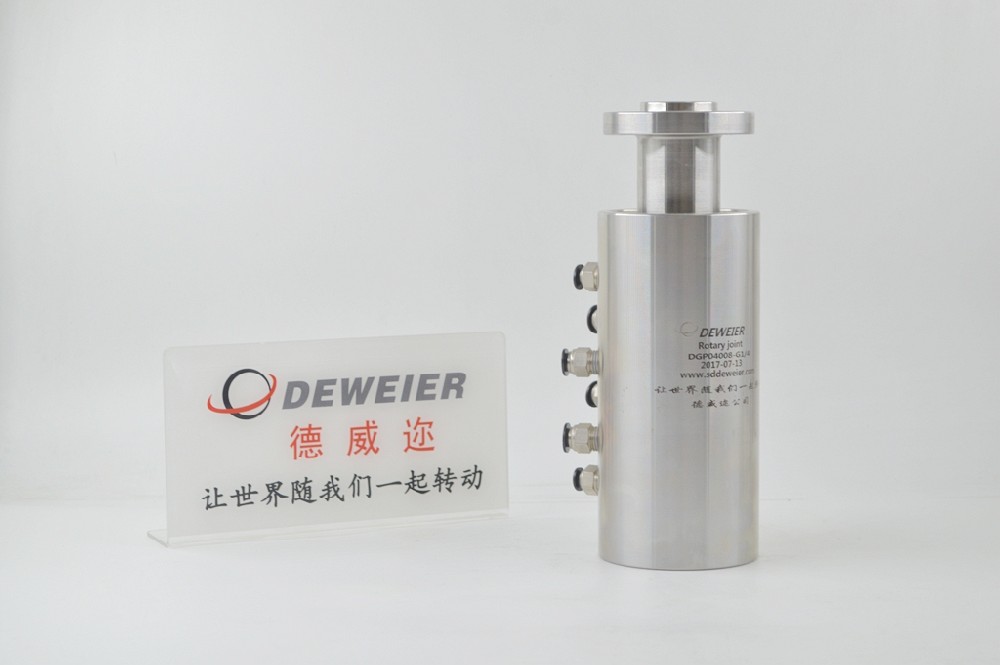
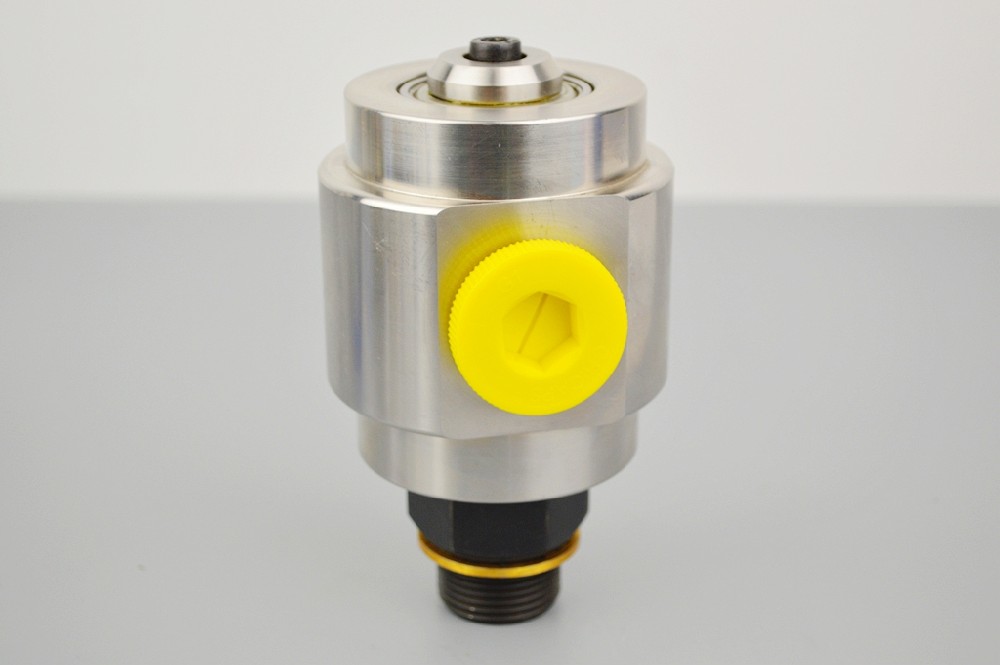
加工中心主轴中心出水改造
工况概况
加工中心在钻削深孔时,外冷方式难以把冷却液送到切削区,铁屑排出不畅、刀具热变形明显。改为主轴中心出水后,冷却液经旋转接头进入高速旋转的主轴内孔,再通过刀具内冷孔直达刀尖,需要在主轴连续旋转的状态下保持高压密封。
技术难点
- 接头随主轴高速旋转,密封面线速度高,普通接触式密封易发热失效。
- 内冷压力高,停机时接头需承受压力冲击,且存在短时干运转工况。
- 冷却液需均匀分配到各切削点,流道阻力过大会削弱排屑效果。
解决方案
选用脱开式(非接触)密封结构的中心出水接头,运转时靠流体压力使密封面脱开、形成液膜,降低摩擦与发热;停机时靠弹簧力闭合密封,避免冷却液外漏。内部流道做导流优化,减小压损,保证冷却液直达刀尖。接头与主轴端面通过定位止口对接,径向跳动控制在主轴精度要求内。
关键参数
- 适用转速:最高 30000 RPM(按系列型号分级)
- 适用压力:最高 140 Bar
- 密封形式:脱开式(非接触)密封,可短时干运转
- 典型工位:U 钻排屑、枪钻深孔、内冷麻花钻
运行效果
改造后深孔加工的排屑顺畅度明显改善,因铁屑刮伤孔壁导致的废品减少,刀具寿命延长;主轴端无冷却液外漏,现场环境改善。同一结构可移植到龙门加工中心与深孔钻床。
相关产品:主轴中心出水接头 相关阅读:加工中心主轴中心出水接头